





Shineye Mach Co., Ltd. adalah salah satu produsen dan pemasok Peralatan Produksi Papan Gipsum terkemuka di Cina. Jika Anda akan membeli peralatan produksi papan gipsum terbaru buatan China, selamat datang untuk mendapatkan penawaran harga dari pabrik kami. Semua produk yang disesuaikan dengan kualitas tinggi dan harga yang kompetitif.
Peralatan Produksi Papan Gipsum

Bagaimana Lini Produksi Ini Dirancang untuk Produksi yang Stabil
Berikut versi singkat dari apa yang dilakukan peralatan ini: mengubah bubuk gipsum, kertas, dan bahan tambahan menjadi papan drywall jadi-dan melakukannya secara terus-menerus, dengan sedikit campur tangan manusia. Sistem ini menangani takaran, pencampuran, pembentukan, pengeringan, dan penyelesaian dalam satu aliran terintegrasi. Setelah disiapkan dan dijalankan, ia terus berjalan, memproduksi papan demi papan dengan kualitas yang konsisten.
Kami telah membangun sistem ini sejak tahun 2002, dan kami telah memasangnya di lebih dari 20 negara. Halaman ini mencakup apa saja yang termasuk dalam baris lengkap, cara kerjanya, dan apa yang perlu Anda pikirkan saat memilih konfigurasi untuk situasi Anda.
Bagaimana Sistem Bekerja
01
Urutan produksi mengikuti pola yang konsisten. Bubuk gipsum disimpan dalam silo dan dimasukkan ke dalam mixer melalui konveyor sekrup. Air, pati, retarder, dan bahan tambahan lainnya diukur secara bersamaan. Mixer memadukan semuanya menjadi bubur yang konsisten, yang kemudian diendapkan di antara dua lapisan kertas-atas dan bawah.
02
Pelat pembentuk kemudian membentuk papan sesuai ketebalan yang diperlukan, dan pemandu tepi melipat kertas ke dalam untuk membuat tepian bersih. Papan basah bergerak sepanjang sabuk pengatur sementara gipsum mengeras. Setelah cukup kuat, pisau putar akan memotongnya hingga memanjang-dan garisnya tidak pernah berhenti. Papan kemudian melewati pengering enam-zona yang menghilangkan kelembapan secara bertahap untuk menghindari cacat. Setelah kering, pemangkas memotong papan hingga lebar akhir, dan penumpuk otomatis membuat palet dengan bantalan lapisan di antara setiap papan.
03
Saat Anda perlu mengubah ketebalan atau formulasi, memilih resep secara otomatis akan menyesuaikan parameter garis. Seluruh sistem dikendalikan oleh PLC Siemens dengan HMI, menyimpan hingga 50 resep untuk jenis papan berbeda.
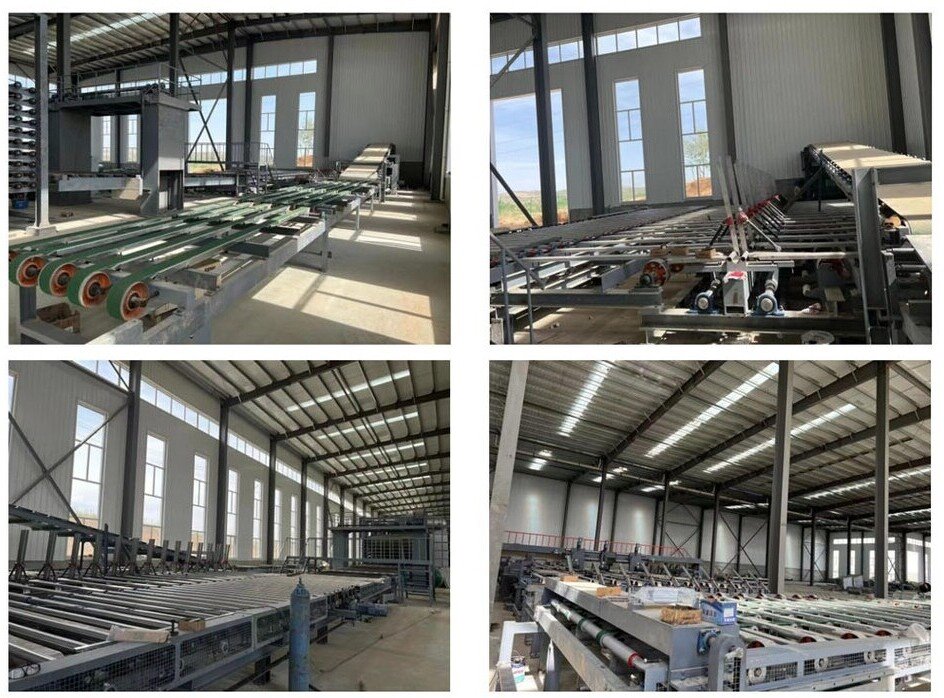
Komponen Utama Sistem
Inilah yang sebenarnya tercakup dalam satu baris{0}}setiap bagian mempunyai tugas spesifik yang harus dilakukan.
| Sistem | Komponen | Apa Fungsinya |
|---|---|---|
| Pasokan Bubuk | Silo, konveyor sekrup, hopper penimbangan | Memasukkan bubuk ke mixer, akurat hingga ±0,5% |
| Dosis Bahan Baku | Tempat aditif, pompa dosis | Meteran pati, retarder, peredam air |
| Persediaan air | Tangki,-pompa dengan akurasi tinggi | Mengirimkan air dengan akurasi ±1%. |
| Sistem Busa | Pasokan barostat, pompa busa | Mengontrol kepadatan papan melalui injeksi busa |
| Persediaan Kertas | Roll stand, pengatur tegangan, splicer otomatis | Mengumpankan kertas atas dan bawah dengan tegangan seimbang |
| Sistem Pencampuran | Mixer poros tunggal-yang berkelanjutan | Memadukan semuanya menjadi bubur yang konsisten |
| Bagian Pembentuk | Meja pembentuk, pelat baja tahan karat, pemandu tepi | Membentuk papan untuk menargetkan ketebalan |
| Pengaturan Konveyor | Sabuk PVC/karet | Memberikan waktu bagi gipsum untuk mengeras |
| Sistem Panjang | Pisau putar (akurasi ± 1mm) | Memotong papan memanjang dengan cepat |
| Sistem Pengeringan | Pengering rol enam-zona | Menghilangkan kelembapan secara bertahap (120-200 derajat) |
| Pemangkasan Tepi | Pemangkas pisau karbida | Memotong papan hingga lebar akhir |
| Penumpukan dan Pengemasan | Penumpuk otomatis, pembungkus regangan | Membuat palet dan membungkusnya |
| Pengendalian Debu | Filter kantong pulsa, auger debu | Menjaga debu tetap terkendali |
| Sistem Pemanas | Pemanas minyak termal, penukar panas | Menyuplai panas ke pengering |
| Sistem Pengendalian | Siemens PLC dengan HMI, sensor | Menjalankan seluruh operasi secara otomatis |
Spesifikasi Teknis
| Parameter | Spesifikasi |
|---|---|
| Kapasitas Produksi | 1,5–30 juta m²/tahun |
| Ketebalan Papan | 7–15 mm (dapat disesuaikan melalui HMI) |
| Lebar Papan | 1.200 mm / 1.220 mm (dapat disesuaikan) |
| Panjang Papan | 1.800–4.000 mm (dapat disesuaikan) |
| Kecepatan Produksi | 5–20 m/mnt (HMI dapat disesuaikan) |
| Tingkat Otomatisasi | Penuh Otomatis (dikendalikan PLC) |
| Sistem Pengendalian | Siemens PLC dengan HMI, 50+ resep |
| Sistem Pemanas | Gas alam, LPG, batu bara, atau bahan bakar minyak |
| Sistem Pengeringan | Pengering rol enam-zona (120–200 derajat ) |
| Daya Terpasang | 450–750kW |
| Durasi Lokakarya (Min) | 80–100 m |
| Lebar Bengkel (Min) | 12–20 m |
| Tinggi Bengkel (Min) | 6–8 m |
| Operator per shift | 2–3 (ditambah 1 pemeliharaan) |
| Akurasi Pemotongan | ±1mm |
| Toleransi Ketebalan | ±0,2mm |
| Pemulihan Panas | 8-12% penangkapan energi gas buang |
Bagaimana Prosesnya Mengalir
Berikut urutan pergerakan materi melalui garis:
Persiapan Gipsum → Pemberian Dosis → Pencampuran → Pengumpanan Kertas → Pembentukan → Pemotongan → Pengeringan → Pemangkasan → Penumpukan → Pengemasan
Dan inilah yang terjadi pada setiap langkah:
| Melangkah | Apa yang Terjadi |
|---|---|
| 1. Persiapan Bahan | Bubuk gipsum, pati, dan bahan tambahan disiapkan sesuai resep. Bubuk dimasukkan ke dalam silo. Kertas dipasang pada dudukan gulungan. |
| 2. Dosis | Menimbang bubuk hopper meter hingga ±0,5%. Pompa aditif menghasilkan pati, retarder, dan peredam air. Air akurat hingga ±1%. |
| 3. Pencampuran | Mixer kontinyu menggabungkan semuanya menjadi bubur yang seragam. Memberi makan langsung ke dalam pembentukan tanpa henti. |
| 4. Pengumpanan Kertas | Kertas atas dan bawah dimasukkan ke bagian pembentuk. Kontrol tegangan menjaga tepian tetap rata. Penyambung otomatis menyatukan gulungan tanpa menghentikan saluran. |
| 5. Membentuk | Bubur berada di antara lapisan kertas. Pelat pembentuk mengatur ketebalan. Kesenjangan disesuaikan melalui HMI sementara saluran tetap berjalan. |
| 6. Pengaturan & Pemotongan | Papan bergerak di sepanjang sabuk pengatur saat gipsum mengeras. Pisau putar memotong memanjang dengan kecepatan penuh, akurat hingga ±1mm. |
| 7. Pengeringan | Pengering enam-zona menghilangkan kelembapan secara bertahap. Zona 1: 120-140 derajat, Zona 2-4: 160-200 derajat, Zona 5-6: 80-100 derajat. Pemulihan panas memperoleh kembali 8-12% energi buangan. |
| 8. Pemangkasan | Pemangkas pisau karbida memotong papan hingga lebar akhir. Pisau perlu diasah setiap 500-800 jam kerja. |
| 9. Penumpukan & Pengemasan | Penumpuk otomatis membuat palet dengan bantalan lapisan. Pembungkus regangan menggunakan film. Palet siap untuk forklift. |
Opsi Kapasitas
| Jenis Tanaman | Kapasitas Tahunan | Terbaik Untuk |
|---|---|---|
| Produsen Daerah | 3–5 juta m² | Pembeli-pertama kali, satu shift, modal lebih rendah |
| Produser-Ukuran Menengah | 8–10 juta m² | Perusahaan berkembang, dua atau tiga shift |
| Produsen Ekspor | 10–15 juta m² | Banyak negara atau pasar domestik yang besar |
| Kelompok Industri | 20–30 juta m² | Kelompok besar beroperasi 24/7 |
Satu hal yang sering kami sampaikan kepada pelanggan: jika Anda tidak yakin dengan permintaan di masa depan, rancang bangunan untuk jalur yang lebih besar dan pasang yang lebih kecil terlebih dahulu. Biaya pembangunan tambahan tidak seberapa dibandingkan dengan membangun baru nanti.
Mengontrol Kualitas
Kualitas dewan bergantung pada pengendalian beberapa variabel kunci. Inilah yang kami tonton dan cara kami menanganinya.
Kontrol Kepadatan
Letakkan di hopper penimbangan dan mixer. Akurasi hopper adalah ±0,5%. Penyimpangan 1% mengubah kepadatan sebesar 0,6 kg/m² pada papan 9 mm-cukup untuk mendorong papan di bawah spesifikasi. Akurasi air ±1%. Perubahan rasio air-terhadap-bubuk sebesar 0,1% akan menggeser waktu setelan sebesar 30 detik, yang dapat menyebabkan tepinya robek.
Masalah umum: Hopper melayang, penyumbatan meteran air, jembatan silo, koreksi berlebihan oleh operator.
Pendekatan kami: Sel beban digital tanpa pelacakan. Saringan dengan pengukur tekanan. Bantalan aerasi pada pembuangan silo.
01
Kontrol Ketebalan
Terletak di stasiun pembentuk. Setelah papan keluar, ketebalannya dikunci. Pelat yang dikenakan 0,05 mm membuat papan lebih tebal di bagian tengah. Ketidakselarasan pemandu tepi sebesar 1,5 mm menciptakan tepi yang tidak rata.
Masalah umum: Penumpukan bubur di tepi pelat, keausan pemandu tepi, pelacakan kertas keluar-di tengah.
Pendekatan kami: Tepi pelat yang dapat diakses untuk pembersihan cepat. Pemandu baja yang diperkeras dengan batas keausan 5 mm. Sensor pelacakan kertas berbunyi alarm pada jarak 2 mm dari-pusat.
02
Manajemen Kelembaban
Dikelola di mixer dan pengering. Penganalisis kelembapan membaca setiap 30 detik-2.880 kali sehari. Ketika gipsum FGD tiba dalam keadaan basah, alat analisa mengurangi penambahan air secara otomatis. Tanpanya, Anda tidak akan melihat perubahan kelembapan sampai papan mulai keluar dari spesifikasi.
Masalah umum: Variasi bahan baku musiman, penyimpangan pompa takaran, koreksi berlebihan oleh operator.
Pendekatan kami: Pompa dosis dengan verifikasi aliran. Dayung mixer yang dapat dibalik. Alat analisa kelembaban online menghilangkan dugaan-dugaan tersebut.
03
Kualitas Pengeringan
Lepuh terjadi ketika kelembapan permukaan menguap terlalu cepat. Warping terjadi ketika satu permukaan mengering lebih cepat dibandingkan permukaan lainnya.
Pendekatan kami: Tiga sensor per zona. Alarm pada perbedaan 15 derajat. Bilah kipas memiliki indikator keausan-ganti pada ~20% keausan. Pola penumpukan yang telah ditentukan sebelumnya melindungi papan yang sudah jadi.
04
Kompatibilitas Bahan
| Jenis Gipsum | Karakteristik | Konfigurasi Diperlukan |
|---|---|---|
| Gipsum alami | Kelembaban yang stabil (0,5-1,5%) | Pencampur standar. Penganalisis kelembaban opsional. |
| FGD gipsum | Kelembapan variabel (2-15%) | Diperlukan alat analisa kelembaban online. |
| Fosfogipsum | Mengandung kotoran dan asam | Komponen baja tahan karat yang dibasahi. |
| Sintetis campuran | Sumber campuran | Analyzer-dilengkapi mixer dengan banyak resep. |
Banyak masalah commissioning berasal dari variasi gipsum yang tidak diperhitungkan selama tahap spesifikasi. Sebelum menyelesaikan spesifikasi peralatan apa pun, kami menguji sampel gipsum pelanggan-waktu pengaturan, rentang kelembapan, kemurnian, dan ukuran partikel. Dengan cara ini garis dirancang berdasarkan materi Anda yang sebenarnya, bukan asumsi katalog.
Memilih Konfigurasi yang Tepat
Kebanyakan pembeli membandingkan harga terlebih dahulu. Pembeli berpengalaman membandingkan biaya operasional terlebih dahulu. Harga pembelian dibayar satu kali. Bahan bakar, pemeliharaan, dan waktu henti dibayar setiap hari.
Hal-hal penting yang perlu dipikirkan:
-
Kecepatan jalur vs. waktu aktif: Jalur yang lebih lambat dengan waktu aktif yang lebih baik sering kali mengalahkan jalur yang lebih cepat dan lebih sering berhenti.
-
Kualitas gipsum: Desain untuk-bahan terburuk, bukan sampel terbaik.
-
Biaya energi: Pengering menghabiskan banyak energi. Pemulihan panas dapat membuat perbedaan nyata seiring berjalannya waktu.
-
Ekspansi: Jika nanti Anda ingin berkembang, rencanakan pembangunannya sekarang. Memperluas nanti akan membutuhkan biaya lebih banyak.
-
Bahan Bakar: Tentukan apa yang sebenarnya Anda miliki. Pembakar konversi-menjadi-gas adalah pilihan jika Anda tidak yakin.
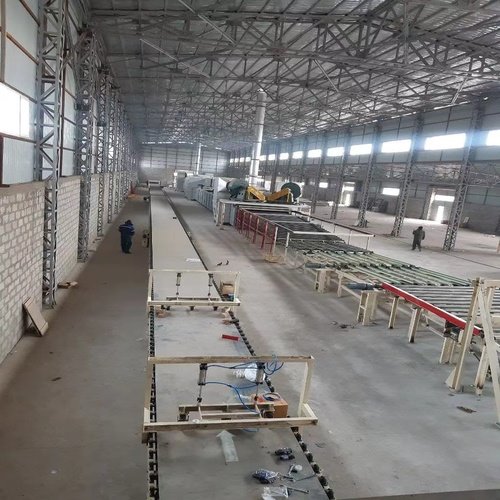
Energi dan Biaya Operasional
Pengeringan merupakan biaya operasional terbesar dalam proses ini. Pengering enam-zona dengan pemulihan panas menangkap 8-12% energi buangan untuk memanaskan udara pembakaran. Berapa banyak yang sebenarnya Anda hemat bergantung pada volume produksi, harga energi lokal, dan jam operasional.
Penganalisis kelembapan online mengurangi penolakan dengan menjaga rasio air-terhadap-bubuk tetap konsisten. Biasanya hal ini terbayar sendiri pada tahun pertama hanya dari pengurangan sisa.
Otomatisasi penuh mengurangi kebutuhan operator-satu operator per shift, bukan tiga operator. Pelat pembentuk baja tahan karat bertahan 8-10 tahun dibandingkan baja karbon 2-3 tahun dalam pengoperasian tiga shift, yang berarti lebih sedikit penghentian penggantian.
Peralatan produksi papan gipsum kami dirancang untuk mengurangi konsumsi energi sekaligus menjaga kualitas keluaran, membantu Anda mencapai biaya pengoperasian yang lebih rendah selama masa pakai lini.
Teknik dan Layanan
| Melayani | Garis Waktu |
|---|---|
| Konsultasi Proyek | 1-2 minggu |
| Pengujian Bahan | 5-7 hari kerja |
| Desain Lini Produksi | 2-4 minggu |
| Tata Letak Bengkel | 1-2 minggu |
| Manufaktur Peralatan | 90-120 hari |
| Pengawasan Instalasi | 2-3 bulan |
| Komisioning | 2-4 minggu |
| Pelatihan Operator | Selama commissioning |
| Pasokan Suku Cadang | 24 jam (darurat) |
| Dukungan Teknis Jarak Jauh | Sedang berlangsung |
Rincian layanan utama meliputi: Pengujian material berarti Anda mengirimkan 5kg gipsum Anda kepada kami. Kami memeriksa waktu pengaturan, kebutuhan air, kemurnian, dan ukuran partikel. Ini memberi tahu kami konfigurasi yang tepat untuk materi Anda. Pelatihan operator gratis untuk 2-3 operator selama commissioning-operasi HMI, manajemen resep, pemeriksaan kualitas, pemeliharaan, dan pemecahan masalah. Suku cadang darurat dikirimkan dalam waktu 24 jam. Starter kit mencakup catu daya PLC, dayung mixer, sabuk penggerak, bilah pisau, sensor laser, dan bantalan pengering.
Proyek Pelanggan
| Negara | Tahun | Kapasitas | Fitur Utama |
|---|---|---|---|
| Indonesia | 2009 | 5 juta m²/tahun | FGD gipsum, plat stainless, heat recovery |
| Uzbekistan | 2010 | 8 juta m²/tahun | Gas alam, pemantauan jarak jauh |
| India | 2008 | 8 juta m²/tahun | Pengering berbahan bakar batu bara- |
| Bangladesh | 2007 | 5 juta m²/tahun | Sistem pembakar LPG |
| Belarusia | 2007 | 4 juta m²/tahun | Pemulihan panas, desain iklim dingin |
| Kuwait | 2007 | 5 juta m²/tahun | Pendinginan-suhu tinggi |
| Pakistan | 2003 | 6 juta m²/tahun | Gipsum alami |
Tentang Pengalaman Kami

Hebei Xiangyi Mechanical Co., Ltd. telah menjalankan bisnis ini sejak tahun 2002. Kami beroperasi di fasilitas seluas 25.000 m² dengan 50+ set peralatan pemrosesan dan lebih dari 100 karyawan. Kami telah mengirim ke lebih dari 60 negara.
Aktivitas inti kami meliputi: Penelitian dan Pengembangan, produksi modern, kontrol kualitas, dan{0}}pengujian gipsum internal. Rangkaian produk kami meliputi lini papan gipsum,https://www.shineyemach.com/gypsum-board-produksi-line/gypsum-board-produksi-line-equipment.htmljalur papan kalsium silikat, jalur papan fiber semen, jalur blok, dan stasiun mortar kering.
Kami telah mengadaptasi desain untuk iklim panas (Kuwait, 50 derajat ) dengan pendinginan ekstra, iklim dingin (Belarus, -30 derajat ) dengan saluran air terisolasi, dan iklim lembab (Indonesia, 90% RH) dengan dehumidifikasi di area penyimpanan.
Garis Waktu
60+ negara dilayani
Pemulihan panas diperkenalkan
Instalasi Uzbekistan
instalasi Indonesia; fasilitas hingga 25.000 m²
Instalasi India
Bangladesh, Belarusia, Kuwait, Rusia
Instalasi Tajikistan
Ekspor pertama ke Pakistan
Didirikan di Hebei
Pertanyaan yang Sering Diajukan
Q: 1. Apa itu peralatan produksi papan gipsum?
J: Ini adalah sistem lengkap yang mengubah bubuk gipsum, kertas, dan bahan tambahan menjadi papan drywall jadi-secara otomatis dan terus menerus. Ia menangani segalanya mulai dari penyimpanan bahan mentah hingga penumpukan dan pembungkusan. Sistem ini mencakup pengumpanan bubuk, pencampuran, pembentukan, pengeringan, pemotongan, pemangkasan tepi, penyusunan palet, dan otomatisasi berbasis PLC-.
Q: 2. Kapasitas apa yang bisa saya pilih?
A: Kisarannya adalah 1,5 hingga 30 juta m²/tahun. Produsen kecil biasanya memilih 3-5 juta, skala-menengah 8-10 juta, fokus ekspor 10-15 juta, dan kelompok besar 20-30 juta.
Q: 3. Jenis gipsum apa saja yang dapat diproses?
A: Gipsum alami, gipsum FGD, fosfogipsum, dan sintetis campuran. Masing-masing memerlukan konfigurasi yang sedikit berbeda-FGD memerlukan penganalisis kelembapan, fosfogipsum memerlukan komponen baja tahan karat.
T: 4. Berapa banyak ruang yang saya perlukan?
A: Minimal: panjang 80-100m, lebar 12-20m, tinggi 6-8m. Pengering adalah bagian terpanjang—pengering enam zona membutuhkan luas lantai lurus 55-65m.
Q: 5. Berapa banyak operator per shift?
J: Biasanya 2-3 operator ditambah satu teknisi pemeliharaan. Otomatisasi penuh mengurangi hal ini secara signifikan.
T: 6. Pilihan bahan bakar apa yang saya miliki?
A: Batubara, bahan bakar minyak, gas alam, atau LPG. Gas alam adalah pilihan terbersih. Kami juga menawarkan pembakar konversi-ke-gas jika Anda tidak yakin dengan ketersediaan bahan bakar di masa depan.
Q: 7. Apakah bisa disesuaikan?
J: Ya. Kami mengonfigurasi setiap lini berdasarkan jenis gipsum, kebutuhan kapasitas, dimensi papan, sumber bahan bakar, dan tata letak bangunan Anda.
T: 8. Berapa waktu tunggunya?
A: 90-120 hari untuk pembuatan, 30-60 hari untuk pengiriman, 2-3 bulan untuk pemasangan, 2-4 minggu untuk commissioning. Total dari pemesanan hingga produksi: 6-8 bulan.
Q: 9. Apa yang Anda perlukan untuk mendapatkan penawaran?
A: Jenis gipsum, kapasitas target, kisaran ketebalan papan, sumber bahan bakar, dan dimensi bengkel. Yang paling berharga: kirimkan sampel gipsum seberat 5 kg kepada kami untuk pengujian.Hubungi kami untuk penawarandengan kebutuhan spesifik Anda.
Q: 10. Apa saja yang tercakup dalam garansi?
A: 12 bulan karena cacat produksi. Kami juga menyediakan panduan pemasangan, pelatihan operator (termasuk 2-3 operator), dukungan teknis, dan pengiriman suku cadang dalam waktu 24 jam.
Minta Penawaran
Kami merancang dan membangun peralatan produksi papan gipsum untuk hasil yang konsisten, waktu henti minimal, dan biaya pengoperasian yang dapat diprediksi. Kirimkan kepada kami jenis gipsum Anda, kapasitas target, dan ketersediaan bahan bakar lokal. Kami akan merekomendasikan konfigurasi yang tepat dan memberikan penawaran dengan waktu tunggu.
Hubungi: Jessica Li|Respon dalam waktu 24 jam pada hari kerja. Pengujian sampel gipsum tersedia berdasarkan permintaan.
Alamat kami
Utara Desa Dongzicheng, Kawasan Industri Ekonomi Sirkular, Kota Jinzhou, Provinsi Hebei, Cina
Nomor telepon
86 18132648037
Email-
xiangyijixielucia@yeah.net
